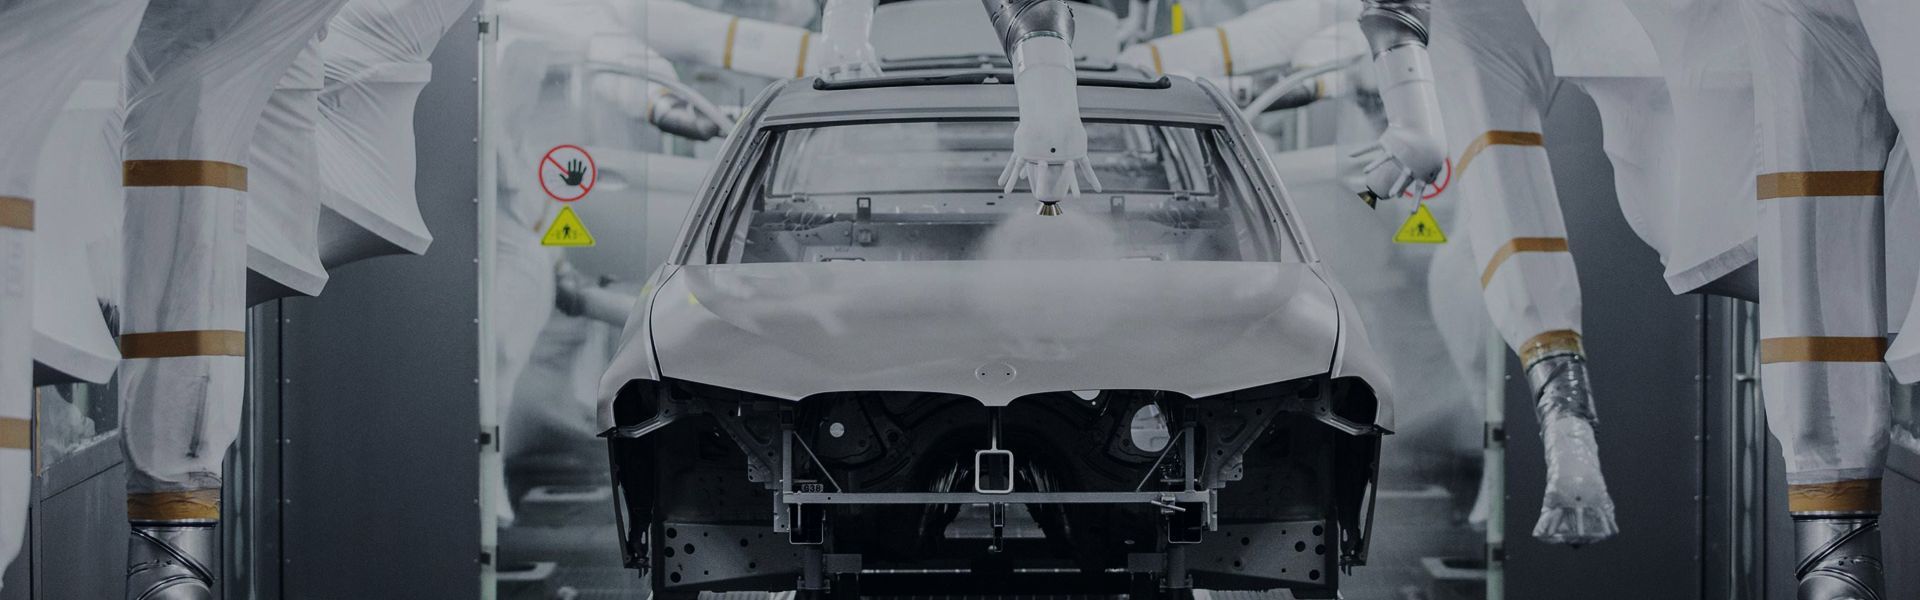
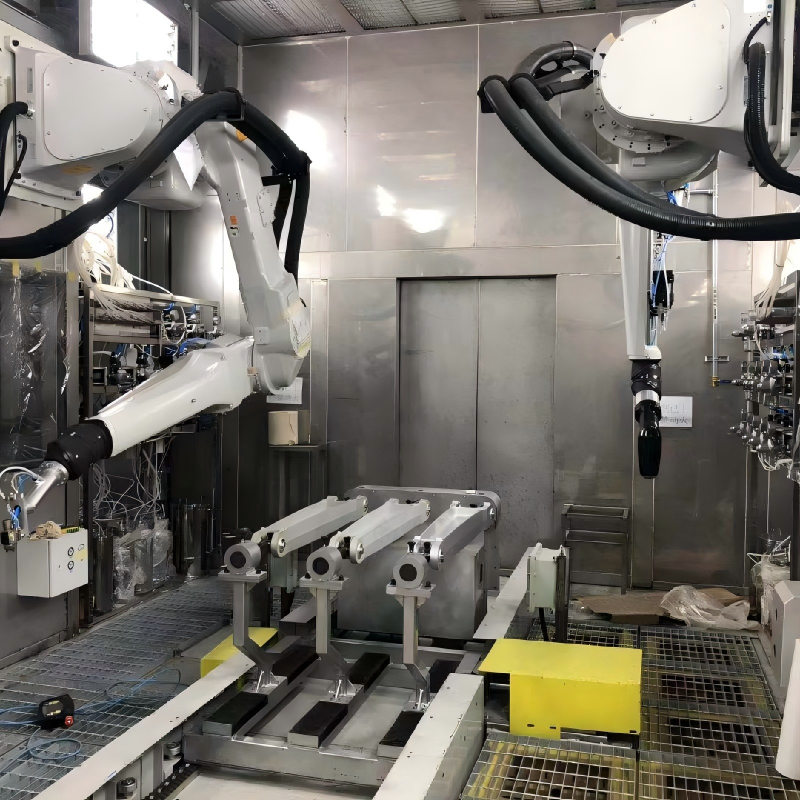
स्प्रे गन एक महत्वपूर्ण अंतिम-लाइन घटक हैंकोटिंग प्रणालीउनकी परमाणुकरण स्थिरता का कोटिंग की गुणवत्ता और उत्पादन दक्षता पर सीधा प्रभाव पड़ता है। कोटिंग प्रक्रियाओं में गन का जाम होना एक आम समस्या है। इससे सफाई के लिए काम रोकना पड़ता है और रंग में भिन्नता और नारंगीपन जैसी कॉस्मेटिक खामियां उत्पन्न होती हैं।e छिलका उतरना उत्पादन में बाधा डालता है, उपभोग्य सामग्रियों की बर्बादी बढ़ाता है, और यहां तक कि सटीक बंदूक के पुर्जों को भी नुकसान पहुंचा सकता है। अधिकांश उद्यम विफलता होने के बाद ही रुकावटों को दूर करते हैं, जो मूल कारणों का समाधान नहीं कर पाता। उद्योग विशेषज्ञ ध्यान देते हैं कि रुकावटों को दूर करने के उपाय केवल प्रतिक्रियात्मक समस्या निवारण तक सीमित नहीं होने चाहिए। एक व्यवस्थित समाधान आवश्यक है।-to-समस्या को उसके स्रोत पर ही रोकने के लिए एक समाधानात्मक ढांचा आवश्यक है।
स्प्रे गन में रुकावट कई कारणों से हो सकती है, जिनमें कोटिंग सामग्री, उपकरण, प्रक्रिया और परिचालन वातावरण से संबंधित कारक शामिल हैं। कोटिंग का अवसादन, जमाव और मिश्रण के बाद लंबे समय तक उपयोग से कणिकीय संदूषक उत्पन्न हो सकते हैं। अप्रभावी निस्पंदन प्रणाली, खराब डिज़ाइन वाली पाइपिंग, घिसे हुए गन के पुर्जे और तापमान नियंत्रण में त्रुटि कोटिंग अवशेष जमा होने का कारण बन सकती है। स्प्रेइंग मापदंडों का गलत विन्यास, सफाई की अनुचित प्रक्रियाएँ, कार्यशाला के अस्थिर तापमान और आर्द्रता भी इसके कारण हो सकते हैं।, और अत्यधिक दूषित पदार्थों वाली संपीड़ित हवा भी बार-बार होने वाली रुकावटों में योगदान कर सकती है।
मानकीकृत और व्यवस्थित दृष्टिकोण इन चुनौतियों का प्रभावी ढंग से समाधान कर सकता है। स्रोत स्तर पर, इसमें कोटिंग सामग्री का सख्त निरीक्षण, तापमान नियंत्रित भंडारण और बहु-स्तरीय निस्पंदन, साथ ही कोटिंग के ठहराव वाले क्षेत्रों को समाप्त करने के लिए अनुकूलित पाइपिंग लेआउट शामिल हैं। उपकरण स्तर पर, दैनिक, साप्ताहिक और मासिक रखरखाव कार्यक्रम स्थापित किए जाने चाहिए, जिसमें कोटिंग और अनुप्रयोग आवश्यकताओं के अनुसार स्प्रे गन मॉडल का चयन किया जाए और संपीड़ित वायु आपूर्ति को ठीक से फ़िल्टर और अनुकूलित किया जाए। उत्पादन स्थल पर, छिड़काव मापदंडों और रंग परिवर्तन सफाई प्रक्रियाओं को मानकीकृत किया जाना चाहिए, और प्रक्रिया की स्थितियों में निरंतरता बनाए रखने के लिए स्मार्ट उपकरणों का उपयोग किया जाना चाहिए।
इसके अलावा, निर्माताओं को कार्यशाला में स्वच्छ वातावरण बनाए रखना चाहिए, ऑपरेटरों को पेशेवर प्रशिक्षण प्रदान करना चाहिए और दबाव, तापमान और अन्य महत्वपूर्ण मापदंडों को वास्तविक समय में ट्रैक करने और संभावित जोखिमों की पहचान करने के लिए बुद्धिमान निगरानी और प्रारंभिक चेतावनी प्रणाली तैनात करनी चाहिए। मूल कारण विश्लेषण और दस्तावेजित केस समीक्षा एक संपूर्ण प्रबंधन प्रक्रिया स्थापित करने में सहायक हो सकते हैं। समस्या निवारण के बजाय जोखिम निवारण पर ध्यान केंद्रित करके, निर्माता विफलता दर को कम कर सकते हैं, कोटिंग लाइन के संचालन को स्थिर और कुशल बनाए रख सकते हैं और अंततः गुणवत्ता में सुधार, लागत में कमी और समग्र दक्षता में वृद्धि कर सकते हैं।
पोस्ट करने का समय: 29 सितंबर 2026